Sơn Lót Ống PTFE & Kiểm Tra Sự Dính Làm Dính - Phần 1
News Details
Giới thiệu: Tại sao Sơn Bề Ngoài Quan Trọng
Khi người mua tìm kiếm Ống lót PTFE và Phụ kiện ống lót PTFE chất lượng cao, trọng tâm gần như luôn tập trung vào bên trong. Mọi người đều biết lớp fluoropolymer (PTFE) bên trong đóng vai trò như một lá chắn bất khả chiến đấu chống lại axit mạnh, kiềm khắc nghiệt và hóa chất độc hại.
Tuy nhiên, có một câu hỏi同等重要 mà nhiều kỹ sư dự án quên: Điều gì bảo vệ ống thép bên ngoài?
Trong các nhà máy chế biến hóa chất, nhà máy phân bón và cảng biển điển hình, không khí xung quanh cực kỳ khắc nghiệt. Nó chứa đầy hơi ẩm khí quyển, độ ẩm cao, phun muối và hơi axit tinh tế. Nếu ống thép bên ngoài không được bảo vệ đúng cách, nó sẽ bắt đầu gỉ từ bên ngoài. Theo thời gian, sự ăn mòn bên ngoài nghiêm trọng có thể phá hủy vỏ thép, buộc nhà máy phải đóng cửa đắt đỏ—ngay cả khi lớp lót PTFE bên trong vẫn hoàn toàn nguyên vẹn.
Để ngăn chặn điều này xảy ra, mỗi lô Ống lót PTFE được sản xuất trong cơ sở của chúng tôi đều trải qua một quy trình kiểm tra lớp phủ nghiêm ngặt, nhiều bước. Dưới đây là một cái nhìn rõ ràng, từng bước về cách chúng tôi đảm bảo ống của bạn được bảo vệ bên trong và bên ngoài.
Bước 1: Chuẩn Bị Bề Mặt (Tạo "Hiệu Ứng Velcro")
Bạn đã từng thử dán băng dính tiêu chuẩn lên một tấm kính hoàn toàn mịn chưa? Nó bong ra với gần như không cần nỗ lực nào. Nhưng nếu bạn dán cùng chiếc băng đó lên một loại vải hơi thô, nó sẽ kẹp chặt.
Quy tắc hoàn toàn giống nhau áp dụng cho việc sơn ống thép. Bạn không thể simply phun sơn lỏng lên một ống thép cacbon mịn và mong đợi nó bám chặt trong 10 hoặc 15 năm.
-
Sandblasting Mài Mòn: Trước khi bất kỳ lớp sơn nào chạm vào kim loại, ống thép thô được phun bằng các hạt mài mòn nhỏ tốc độ cao. Quá trình này ngay lập tức phun đi tất cả lớp vôi mài, sự oxy hóa tối, bẩn và các đốm gỉ vi mô.
-
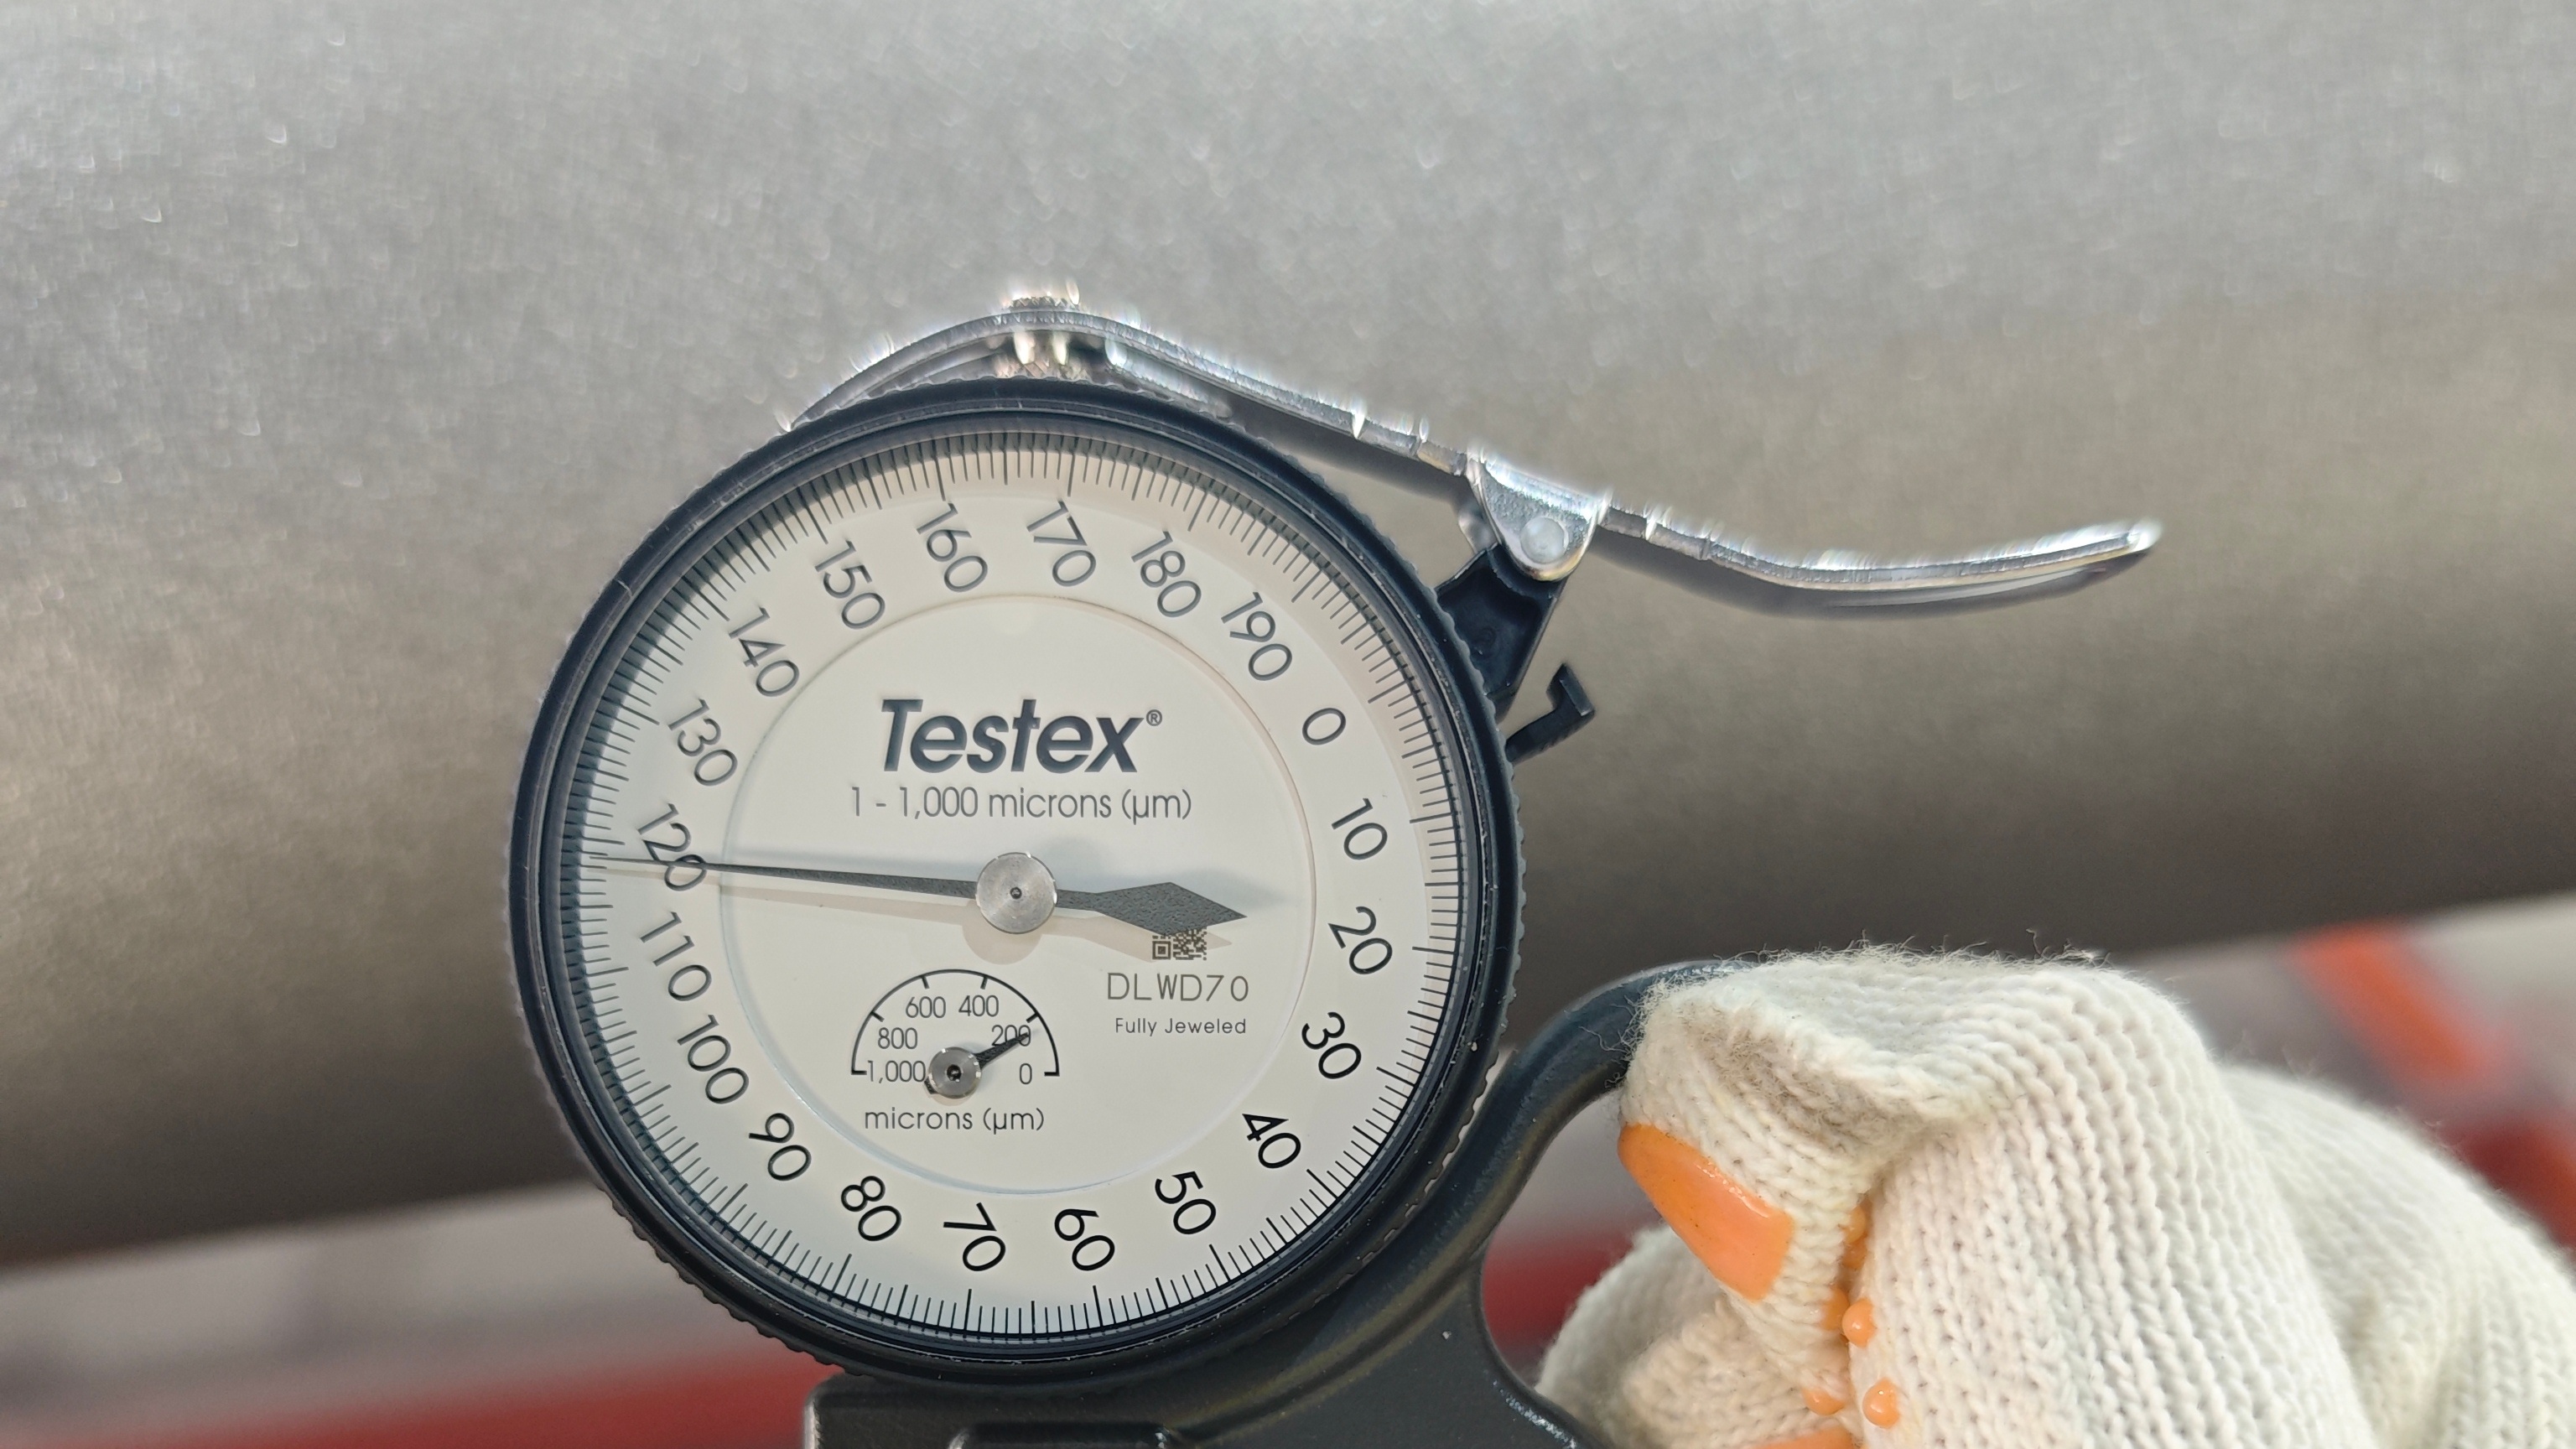
Đo Phân Bố Bề Mặt: Sau khi sandblasting, các kiểm tra viên Chất Lượng (QA) của chúng tôi sử dụng Băng Sao Chép Testex chuyên dụng ép lên bề mặt kim loại, đo bằng đồng hồ đo độ dày chính xác.
-
Mục Tiêu: Chúng tôi đảm bảo bề mặt thép đạt được độ thô vi kiểm soát, đồng đều. Những rãnh vi mô này hoạt động như những "móc" cơ học nhỏ (giống như Velcro) cho phép lớp sơn đầu tiên cắn sâu vào kim loại.
Bước 2: Kiểm Tra Dính Lời Kéo Ra Trong Phòng Thí Nghiệm
Làm thế nào chúng tôi có thể chắc chắn 100% rằng sơn sẽ không bong ra khi công nhân của bạn lắp đặt ống tại hiện trường, hoặc khi ống trải qua những thay đổi nhiệt độ cực端 vào mùa hè và mùa đông?
Chúng tôi kiểm tra nó trong phòng thí nghiệm bằng phương pháp kiểm tra kéo ra hủy diệt!
-
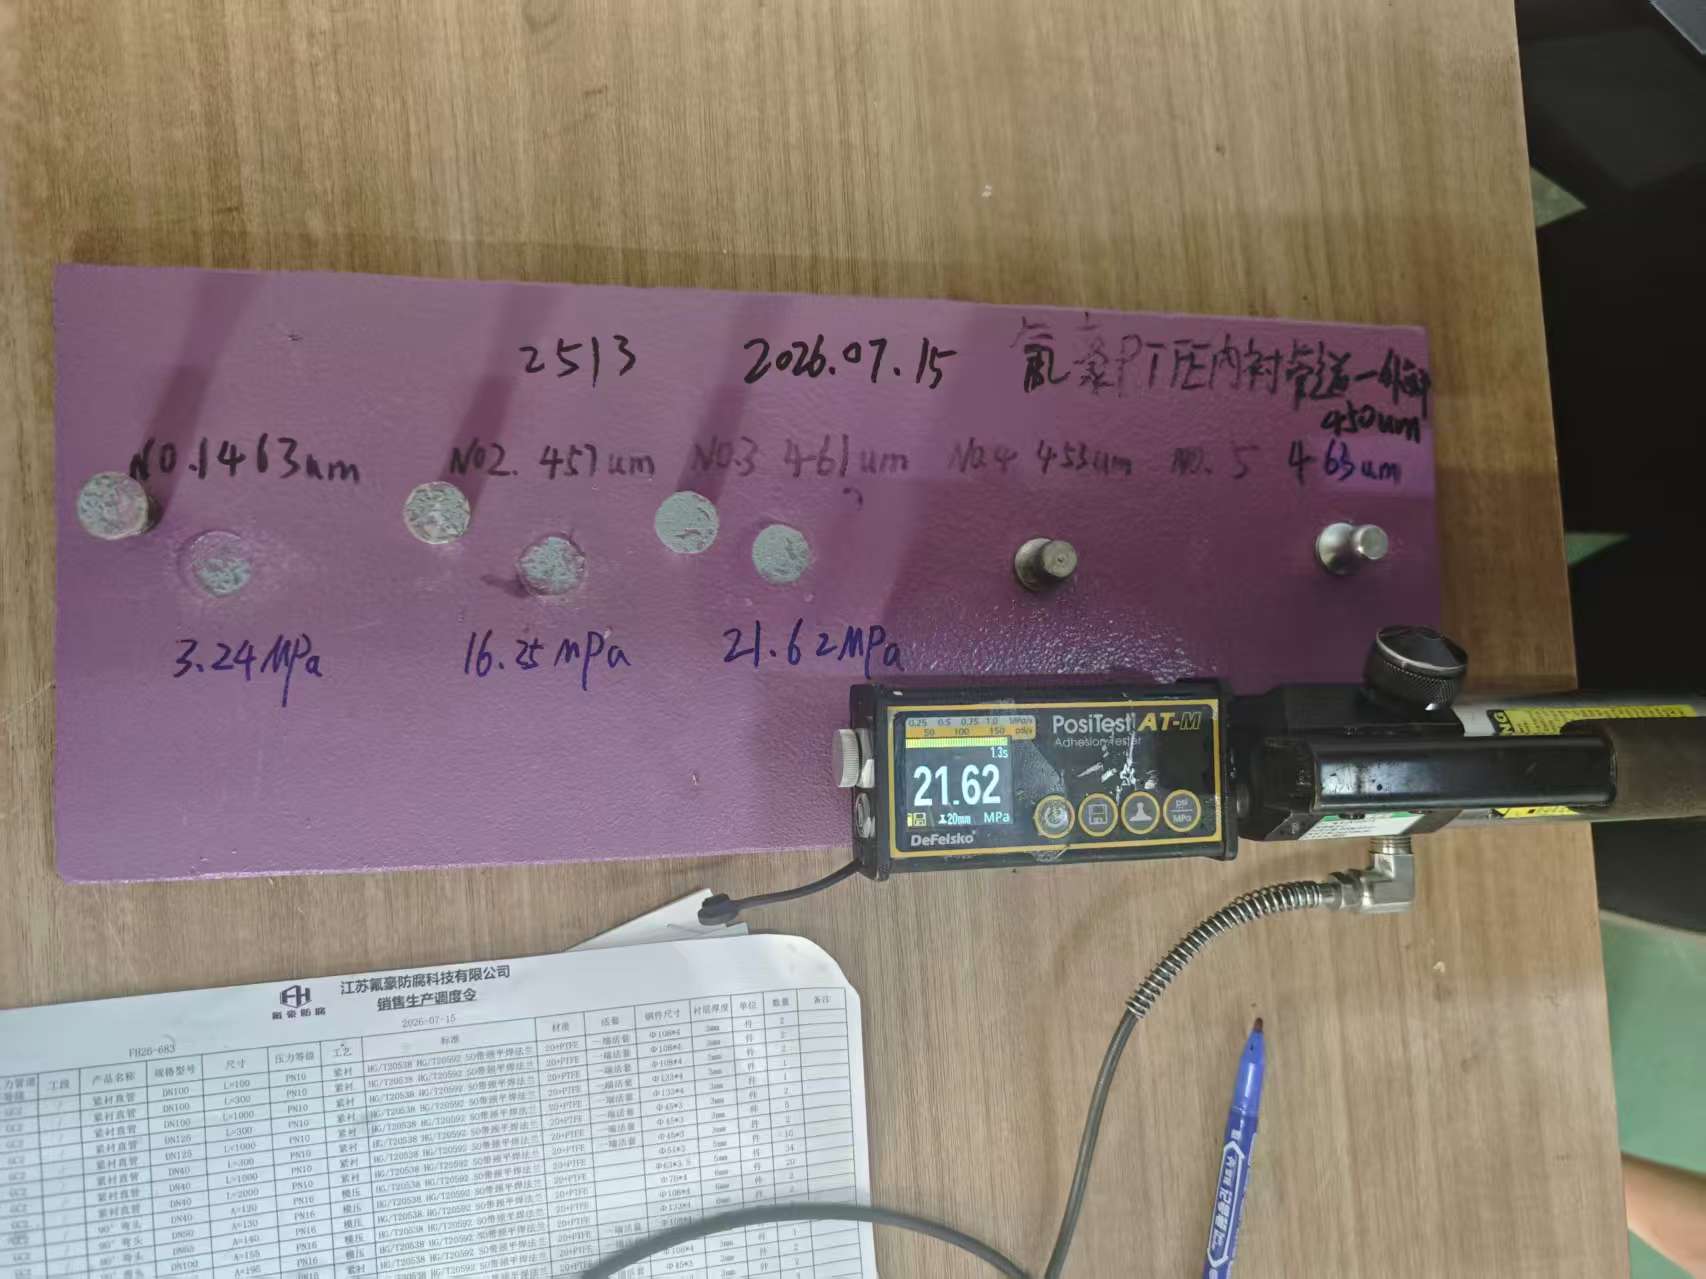
Cài Đặt Kiểm Tra: Cùng với ống sản xuất thực tế của bạn, chúng tôi chuẩn bị các tấm thử thép tương ứng trải qua đúng quy trình sandblasting và sơn.
-
Kéo Chốt Vít: Các chốt kim loại tròn nhỏ (gọi là dollies) được dán chắc onto tấm thử đã sơn bằng epoxy công nghiệp cường độ cao. Chúng tôi để keo đông hoàn toàn cho đến khi nó cứng như đá.
-
Kiểm Tra Kéo: Kỹ thuật viên QA của chúng tôi gắn một công cụ thủy lực chuyên dụng (máy kiểm tra dính PosiTest) vào chốt kim loại và slowly tăng lực kéo thẳng lên trên.
-
Kết Quả: Máy đo chính xác lượng lực cần thiết để xé sơn ra khỏi thép. Trong khi sơn thương mại tiêu chuẩn có thể bong ra ở áp suất thấp hơn, các lớp phủ hiệu suất cao của chúng tôi giữ chặt lên đến 20 MPa hoặc higher. Điều đó có nghĩa là cần một lượng lực lớn để liên kết bắt đầu bị phá vỡ.
Bước 3: Đo Độ Dày Màng Khô (DFT)
Nếu lớp sơn được áp dụng quá mỏng, oxy và hơi ẩm có thể chậm chạp thấm qua các lỗ kim vi mô theo thời gian, gây ra gỉ ẩn dưới sơn. Mặt khác, nếu sơn được áp dụng quá dày trong một lớp, nó có thể nứt khi khô. Tìm平衡点 chính xác là rất quan trọng.
-
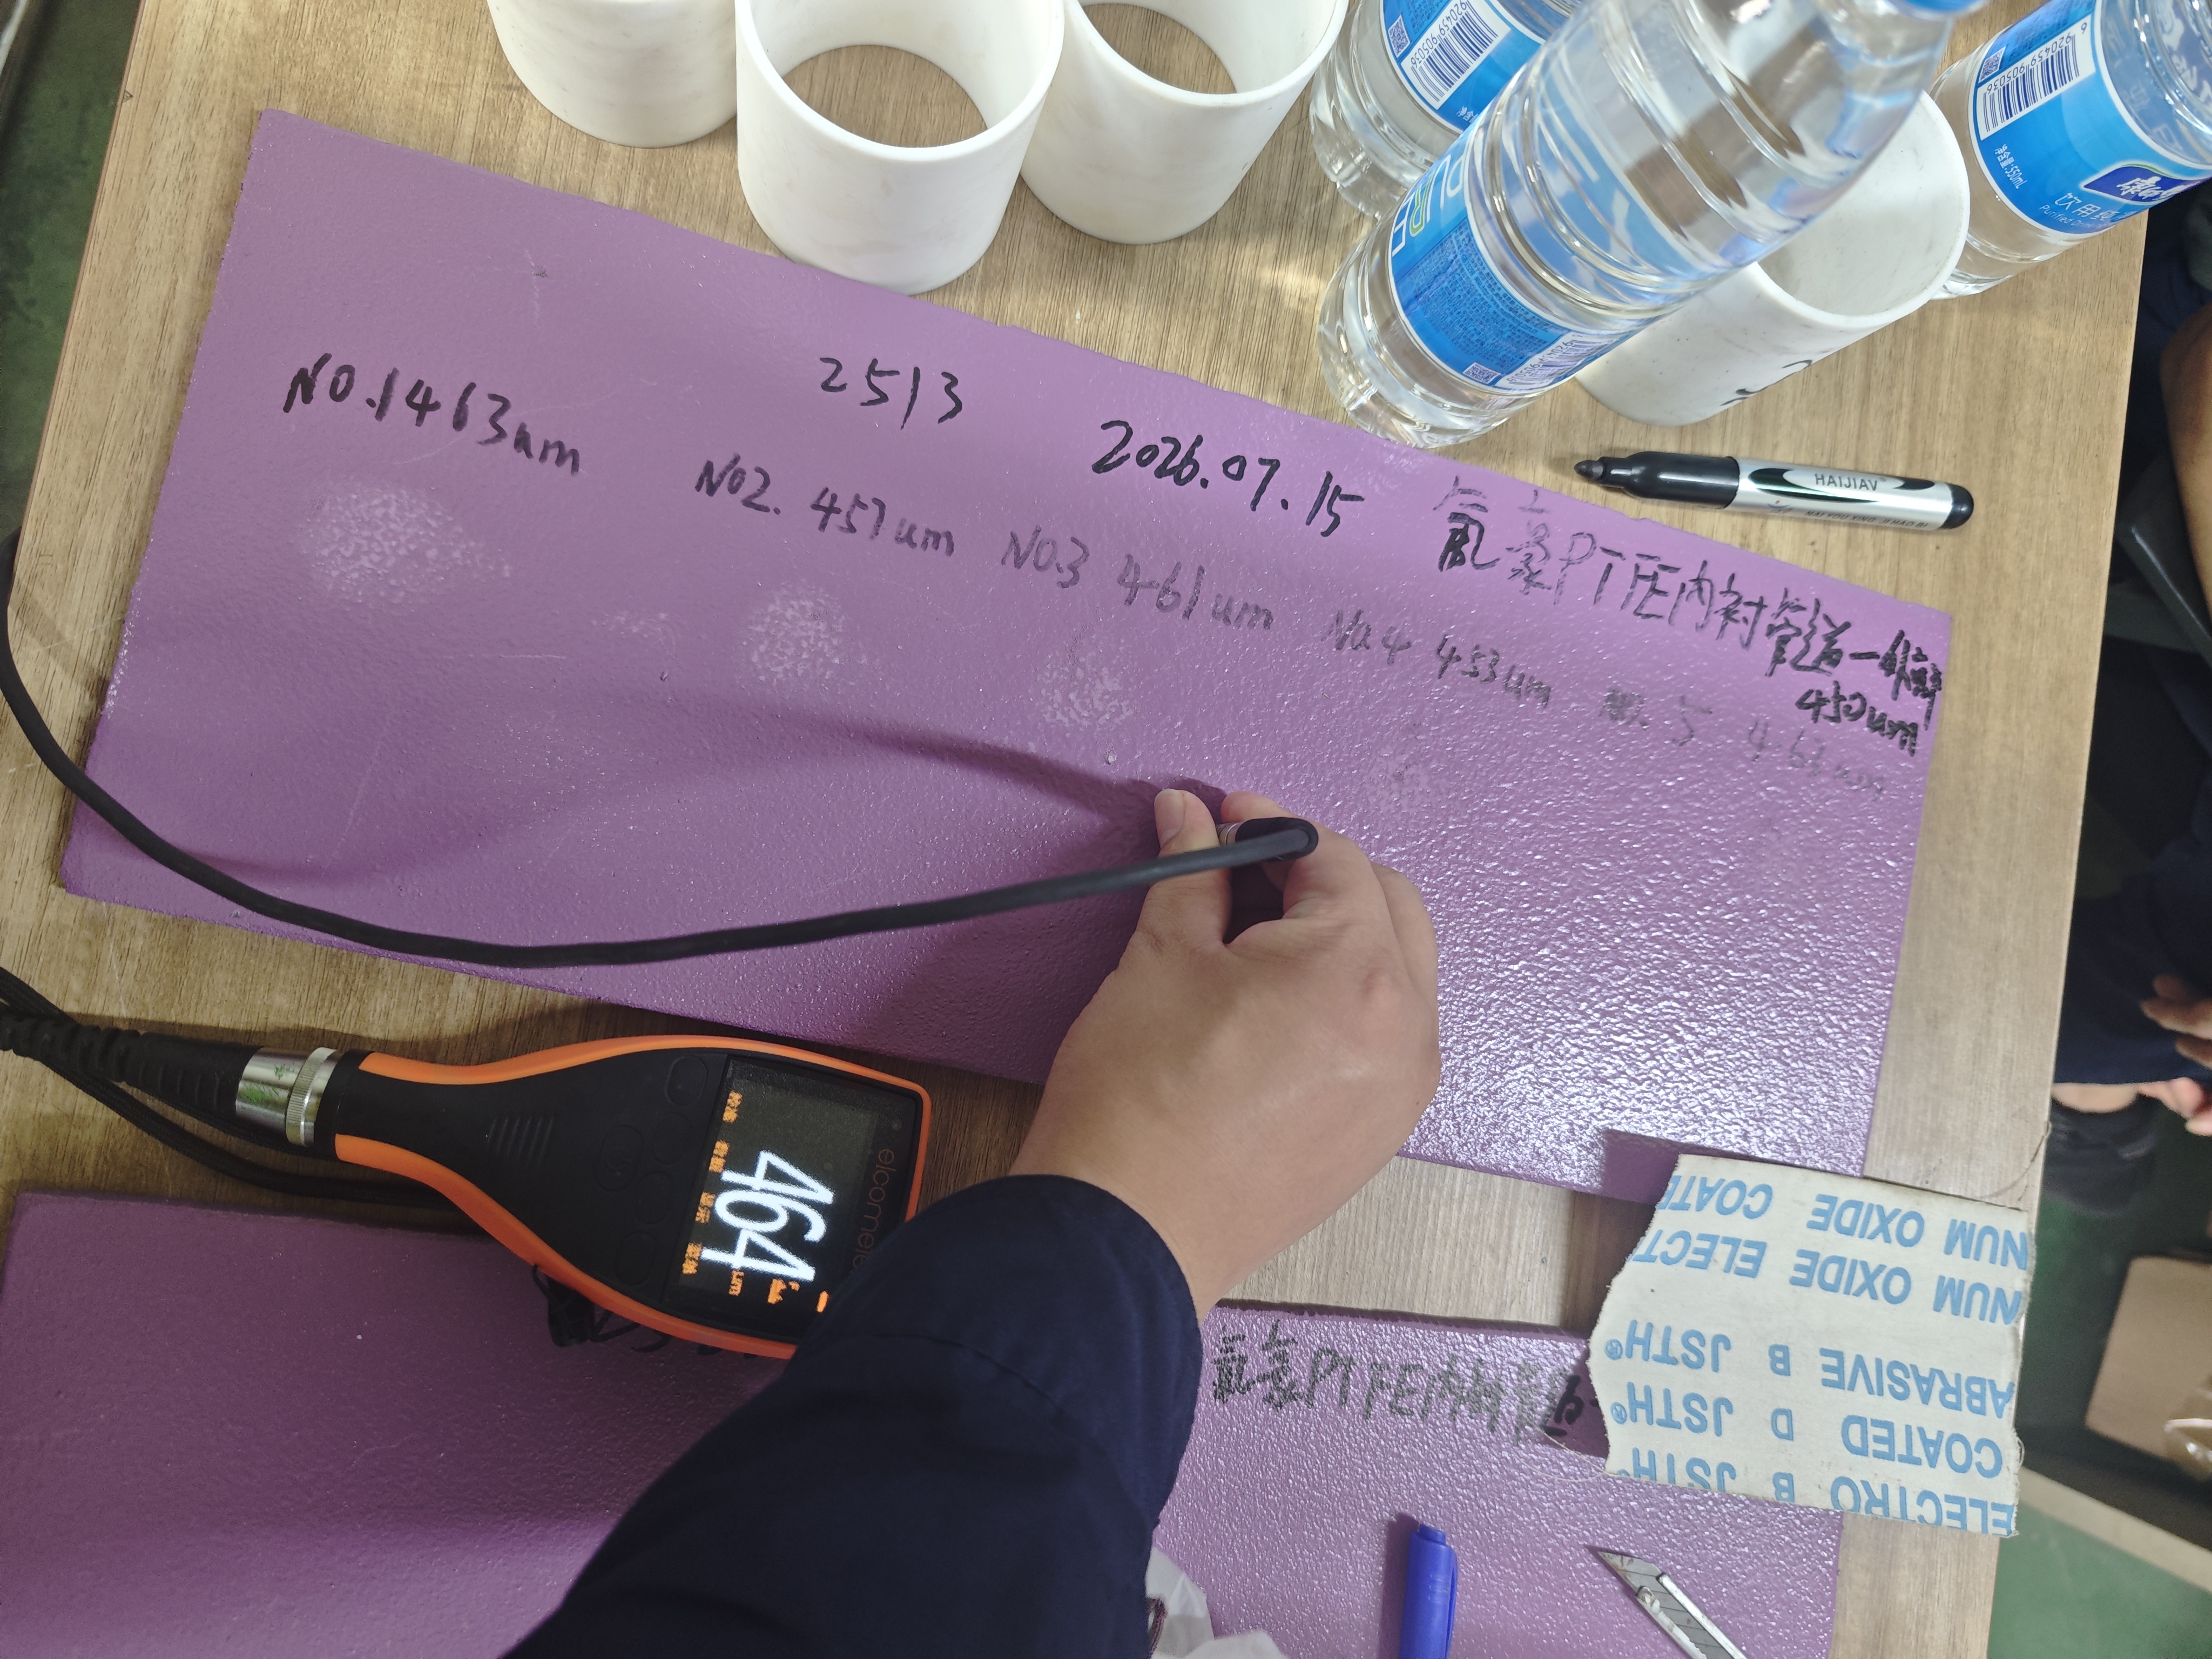
Kiểm Tra Đồng Hồ Số: Các kiểm tra viên sử dụng đồng hồ từ số cầm tay (như đồng hồ số Elcometer) để kiểm tra độ dày sơn tại hàng chục điểm khác nhau trên thân ống, cổ flange và mối hàn.
-
Phạm Vi Mục Tiêu Đồng đều: Đối với môi trường nhà máy hóa chất nặng, chúng tôi duy trì tổng độ dày màng khô khoảng 400 đến 460 micron.
-
Bảo证 Phủ Đầy Đủ: Bằng cách kiểm tra nhiều điểm trên mỗi cuộn, chúng tôi đảm bảo không có "điểm mỏng" nào bị để lộ cho sự ăn mòn khí quyển.
Lợi Ích Thực Tế Cho Quản Lý Mua Hàng
Bằng cách thực hiện các kiểm tra phòng thí nghiệm và nhà máy nghiêm ngặt này, chúng tôi mang lại lợi ích cụ thể cho timeline và ngân sách dự án của bạn:
-
Không Có Bảo Trì Không Lường Được: Bạn sẽ không phải gửi đội sơn lên giàn giáo để sơn lại ống bên ngoài bị gỉ mỗi hai năm.
-
Tuổi Thọ Dịch Vụ Khớp Nhau: Sự bảo vệ thép bên ngoài được xây dựng để khớp với tuổi thọ dài, đáng tin cậy của lớp lót PTFE bên trong.
-
Theo Dõi Chất Lượng Toàn Diện: Mọi kết quả kiểm tra—từ độ sâu phân bố bề mặt đến độ dày sơn cuối cùng—đều được ghi nhận và đính kèm vào chứng chỉ kiểm tra lô của bạn.
Tiếp Theo Gì?
Kiểm tra độ dày và dính của sơn chỉ là một nửa câu chuyện. Sau khi sơn khô hoàn toàn, chúng tôi làm thế nào để bảo vệ các cuộn nặng này trong quá trình vận chuyển biển để chúng đến hiện trường của bạn mà không có một vết xước nào?
Đọc Phần 2 để khám phá các kiểm tra lớp phủ cuối cùng, bảo vệ niêm phong flange và các quy trình đóng gói xuất khẩu quốc tế của chúng tôi!


